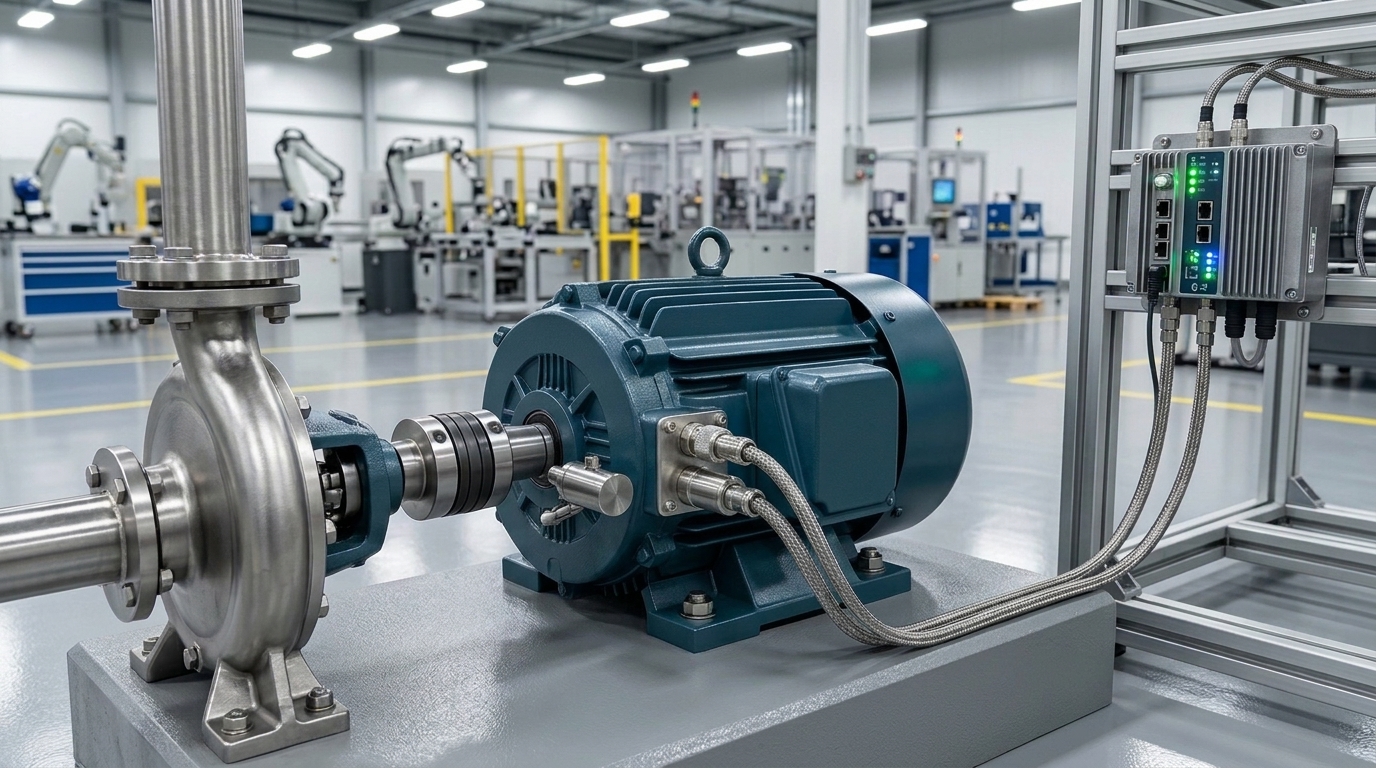
1. ปัญหาและความท้าทายหน้างานจริง (Challenge)
ในโรงงานอุตสาหกรรมยานยนต์แถบระยอง-ชลบุรี เครื่องจักรหลัก เช่น เครื่องปั๊มขึ้นรูป (Stamping Press), หุ่นยนต์เชื่อม (Welding Robots), และปั๊มระบบระบายความร้อน ต้องทำงานต่อเนื่องแบบ 2 กะตลอด 24 ชั่วโมง โดยโรงงานส่วนใหญ่ประสบปัญหาด้านการบำรุงรักษา:
- ความเสียหายร้ายแรงจาก Unplanned Downtime: มอเตอร์หลักหรือตลับลูกปืน (Bearing) ชำรุดโดยไม่ทราบล่วงหน้า ทำให้สายการผลิตทั้งหมดต้องหยุดชะงัก คิดเป็นมูลค่าความเสียหายชั่วโมงละหลายแสนบาท
- การตรวจเช็คด้วยคน (Manual Inspection) ไม่ทันท่วงที: ช่างซ่อมบำรุงเดินตรวจวัดด้วยเครื่องมือพกพาทุก 15 วัน ซึ่งมักพลาดจุดวิกฤตที่เพิ่งเริ่มเกิดความร้อนสะสมหรือการเยื้องศูนย์ (Misalignment) ในระหว่างรอบตรวจ
- สภาพแวดล้อมโรงงานไทยมีสัญญาณรบกวนสูง (High EMI): สัญญาณรบกวนทางแม่เหล็กไฟฟ้าจากเครื่องเชื่อมและอินเวอร์เตอร์กำลังสูง ทำให้อุปกรณ์ไร้สายเกรดบ้านหรือ Consumer Wi-Fi หลุดการเชื่อมต่อบ่อยครั้ง
- ระบบ PLC เดิมเป็นระบบปิด (Legacy Standalone PLCs): เครื่องจักรรุ่นเก่าไม่รองรับการส่งข้อมูลขึ้นอินเทอร์เน็ตโดยตรง ทำให้ขาดการรวมศูนย์ข้อมูล Telemetry
2. แนวทางแก้ไขและสถาปัตยกรรมระบบ (Solution Architecture)
WSA ติดตั้งเซนเซอร์ตรวจวัดแรงสั่นสะเทือนแบบไตรแกน (Tri-axial Vibration) และอุณหภูมิพื้นผิวบนจุดวิกฤตของมอเตอร์ โดยแปลงสัญญาณผ่านโปรโตคอล Modbus RTU (RS-485 Shielded) เข้าสู่ Advantech Industrial Edge Gateway ซึ่งทำหน้าที่ประมวลผลเบื้องต้น (Edge Computing) คำนวณค่า RMS Velocity และ Peak-to-Peak Acceleration ตามมาตรฐาน ISO 10816-3 ก่อนส่งขึ้นสู่ ThingsBoard Professional Edition (PE)
Predictive Maintenance Data Flow
สถาปัตยกรรมการดึงค่าสั่นสะเทือนและอุณหภูมิสู่ระบบเฝ้าระวังเครื่องจักร
อุปกรณ์และซอฟต์แวร์ที่ใช้ในโครงการ:
- Industrial Vibration Sensor: ความแม่นยำสูง วัดย่านความถี่ 10 Hz - 1 kHz สำหรับความเร็ว (Velocity) และ 1 kHz - 10 kHz สำหรับลูกปืน (Acceleration) มาตรฐานกันน้ำ IP67
- Advantech / Robustel Edge Gateway: ฮาร์ดแวร์อุตสาหกรรมแบบ Fanless ทนอุณหภูมิ -20°C ถึง 70°C มีพอร์ต RS-485 ป้องกันไฟกระชาก 2.5kV Isolation
- ThingsBoard PE Platform: โมดูล Rule Engine ขั้นสูงสำหรับตั้งค่า Threshold แบบ Multi-level (Good, Satisfactory, Unsatisfactory, Unacceptable) พร้อมระบบส่งอีเมลและ LINE Alert ไปยังทีมบำรุงรักษา
3. ขั้นตอนการติดตั้งและสอบเทียบระบบ (Implementation Steps)
การประเมินเครื่องจักรและกำหนดจุดติดตั้ง (Asset Criticality Assessment)
ระบุมอเตอร์และปั๊มที่เป็นคอขวดของสายการผลิต (Critical Assets) พร้อมกำหนดตำแหน่งติดตั้งเซนเซอร์บริเวณ Drive End (DE) และ Non-Drive End (NDE) ของตลับลูกปืนตามมาตรฐานการวัด
ติดตั้งเซนเซอร์และเดินสายสัญญาณแบบ Shielded Twisted Pair
ยึดเซนเซอร์ด้วยฐานเกลียวสตัดหรือแม่เหล็กแรงสูง พร้อมเดินสายสัญญาณชนิดมีชีลด์ถักป้องกันสัญญาณกวนจากเครื่องจักรรอบข้าง ต่อเข้ากับช่อง Modbus Channel ของ Advantech Gateway
ตั้งค่า Edge Gateway และประมวลผลค่าตามมาตรฐาน ISO 10816
เขียนสคริปต์บนเกตเวย์เพื่อแปลงสัญญาณ Raw Waveform ให้เป็นค่า Velocity RMS (mm/s) และ Acceleration Peak ก่อนแพ็กเกจส่งด้วย MQTT JSON ไปยัง ThingsBoard
สร้าง Baseline และปรับจูนระบบแจ้งเตือน (Alarm Tuning)
เก็บข้อมูล Telemetry ต่อเนื่อง 14 วันเพื่อคำนวณ Normal Operating Baseline ของแต่ละมอเตอร์ และกำหนดเกณฑ์ Warning / Critical พร้อมทดสอบการส่งเตือนผ่าน LINE Notify และระบบแจ้งซ่อม CMMS
4. ผลลัพธ์ที่คาดหวังและตัวชี้วัด (Expected Outcomes & KPIs)
ตารางเปรียบเทียบการดำเนินงานของฝ่ายซ่อมบำรุงโรงงาน:
| มิติการวัดผล (Metric) | ก่อนติดตั้งระบบ (Preventive/Manual) | หลังติดตั้งระบบ IoT (Predictive Maintenance) |
|---|---|---|
| อัตราการเกิด Unplanned Downtime | เฉลี่ย 4 - 8 ชั่วโมงต่อเดือนจากเครื่องจักรหยุดกะทันหัน | ลดลง [ใส่ตัวเลขจริง: เช่น 60% - 85%] |
| ระยะเวลาเตือนล่วงหน้าก่อนตลับลูกปืนเสียหาย | ไม่สามารถคาดการณ์ได้ หรือทราบเมื่อเกิดเสียงดังแล้ว | ตรวจพบความผิดปกติล่วงหน้า [ใส่ตัวเลขจริง: เช่น 7 - 21 วัน] |
| อายุการใช้งานของชิ้นส่วนอะไหล่ | เปลี่ยนตามรอบเวลาแม้ชิ้นส่วนยังอยู่ในเกณฑ์ดี | ใช้งานจนเต็มอายุขัยจริง ประหยัดงบอะไหล่ [ใส่ตัวเลขจริง: เช่น 20% - 30%] |
| ความรวดเร็วในการแจ้งเตือนเหตุวิกฤต | ทราบเมื่อเครื่องหยุดทำงานและชิ้นงานเสียหาย | แจ้งเตือนผ่าน LINE Notify ทันทีใน [ใส่ตัวเลขจริง: เช่น ไม่เกิน 10 วินาที] |
5. มาตรฐานและการรักษาความปลอดภัยข้อมูลอุตสาหกรรม (Security & OT Isolation)
- การแบ่งแยกเครือข่าย OT และ IT (Network Segmentation): Advantech Gateway ใช้พอร์ตแลนคู่ (Dual Ethernet) แยกเครือข่ายเครื่องจักรโรงงาน (OT) ออกจากเครือข่ายองค์กรภายนอก (IT) ป้องกันการโจมตีทางไซเบอร์สู่เครื่องจักร PLC
- มาตรฐานการสั่นสะเทือนสากล: อ้างอิงเกณฑ์ตามมาตรฐาน ISO 10816-3 (Mechanical vibration evaluation on industrial machines) ทำให้ค่าที่วัดได้เป็นที่ยอมรับในการประกันภัยเครื่องจักร
- ความปลอดภัยของการส่งข้อมูล: สื่อสารระหว่าง Gateway กับ ThingsBoard ผ่าน MQTTS โดยใช้พอร์ต 8883 เข้ารหัส TLS 1.3 พร้อม Client Certificate Authentication
หัวข้อที่เกี่ยวข้องในคลังความรู้ (Knowledge Base)
ศึกษาหลักการทำงานเชิงลึกของโปรโตคอลและแพลตฟอร์มที่ใช้ในระบบบำรุงรักษาเชิงคาดการณ์: